

ਅਕਸਰ ਪੁੱਛੇ ਜਾਂਦੇ ਸਵਾਲ
ਅਕਸਰ ਪੁੱਛੇ ਜਾਣ ਵਾਲੇ ਸਵਾਲ
ਤਿੰਨ-ਪੜਾਅ ਵਾਲੇ ਅਸਿੰਕ੍ਰੋਨਸ ਮੋਟਰਾਂ ਦੇ ਨੁਕਸ ਆਮ ਤੌਰ 'ਤੇ ਦੋ ਹਿੱਸਿਆਂ ਵਿੱਚ ਵੰਡੇ ਜਾ ਸਕਦੇ ਹਨ: ਬਿਜਲੀ ਦੇ ਨੁਕਸ ਅਤੇ ਮਕੈਨੀਕਲ ਨੁਕਸ।
ਮਕੈਨੀਕਲ ਨੁਕਸ ਵਿੱਚ ਸ਼ਾਮਲ ਹਨ: ਗਲਤ ਆਕਾਰ ਦੇ ਜਾਂ ਖਰਾਬ ਹੋਏ ਬੇਅਰਿੰਗ, ਬੇਅਰਿੰਗ ਸਲੀਵਜ਼, ਆਇਲ ਕੈਪਸ, ਐਂਡ ਕੈਪਸ, ਪੱਖੇ, ਸੀਟਾਂ ਅਤੇ ਹੋਰ ਹਿੱਸੇ, ਅਤੇ ਸ਼ਾਫਟ ਦੇ ਹਿੱਸਿਆਂ ਦਾ ਟੁੱਟਣਾ ਅਤੇ ਫਟਣਾ। ਇਲੈਕਟ੍ਰੀਕਲ ਨੁਕਸ ਵਿੱਚ ਮੁੱਖ ਤੌਰ 'ਤੇ ਸ਼ਾਮਲ ਹਨ: ਸਟੇਟਰ ਅਤੇ ਰੋਟਰ ਵਿੰਡਿੰਗ ਟੁੱਟਣਾ, ਮੋੜਾਂ (ਪੜਾਅ) ਦੇ ਵਿਚਕਾਰ, ਜ਼ਮੀਨ ਤੱਕ, ਆਦਿ।
ਸਟੇਟਰ ਅਤੇ ਰੋਟਰ ਆਪਸੀ ਤੌਰ 'ਤੇ ਇੰਸੂਲੇਟਡ ਸਿਲੀਕਾਨ ਸਟੀਲ ਸ਼ੀਟਾਂ ਦੇ ਬਣੇ ਹੁੰਦੇ ਹਨ ਅਤੇ ਮੋਟਰ ਦੇ ਚੁੰਬਕੀ ਸਰਕਟ ਦਾ ਹਿੱਸਾ ਹੁੰਦੇ ਹਨ। ਸਟੇਟਰ ਅਤੇ ਰੋਟਰ ਕੋਰਾਂ ਦਾ ਨੁਕਸਾਨ ਅਤੇ ਵਿਗਾੜ ਮੁੱਖ ਤੌਰ 'ਤੇ ਹੇਠ ਲਿਖੇ ਪਹਿਲੂਆਂ ਕਾਰਨ ਹੁੰਦਾ ਹੈ।
(1) ਬਹੁਤ ਜ਼ਿਆਦਾ ਬੇਅਰਿੰਗ ਵੀਅਰ ਜਾਂ ਮਾੜੀ ਅਸੈਂਬਲੀ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਸਟੇਟਰ ਅਤੇ ਰੋਟਰ ਰਗੜਦੇ ਹਨ, ਜਿਸ ਨਾਲ ਕੋਰ ਸਤਹ ਨੂੰ ਨੁਕਸਾਨ ਹੁੰਦਾ ਹੈ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਸਿਲੀਕਾਨ ਸਟੀਲ ਦੇ ਟੁਕੜਿਆਂ ਵਿਚਕਾਰ ਸ਼ਾਰਟ ਸਰਕਟ ਹੁੰਦਾ ਹੈ, ਮੋਟਰ ਦੇ ਲੋਹੇ ਦੇ ਨੁਕਸਾਨ ਨੂੰ ਵਧਾਉਂਦਾ ਹੈ, ਜਿਸ ਨਾਲ ਮੋਟਰ ਦਾ ਤਾਪਮਾਨ ਬਹੁਤ ਜ਼ਿਆਦਾ ਵੱਧ ਜਾਂਦਾ ਹੈ, ਜਦੋਂ ਬਰਰ ਨੂੰ ਹਟਾਉਣ ਲਈ ਬਾਰੀਕ ਫਾਈਲ ਅਤੇ ਹੋਰ ਸਾਧਨਾਂ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਸਿਲੀਕਾਨ ਸਟੀਲ ਦੇ ਟੁਕੜੇ ਦੇ ਛੋਟੇ ਕੁਨੈਕਸ਼ਨ ਨੂੰ ਖਤਮ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਸਾਫ਼ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਫਿਰ ਇੰਸੂਲੇਟਿੰਗ ਪੇਂਟ ਨਾਲ ਲੇਪ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਗਰਮ ਕੀਤਾ ਜਾਂਦਾ ਹੈ ਅਤੇ ਸੁਕਾਇਆ ਜਾਂਦਾ ਹੈ।
(2) ਲੋਹੇ ਦੇ ਕੋਰ ਦੀ ਸਤ੍ਹਾ ਨਮੀ ਅਤੇ ਹੋਰ ਕਾਰਨਾਂ ਕਰਕੇ ਜੰਗਾਲ ਲੱਗ ਗਈ ਹੈ, ਇਸ ਨੂੰ ਸੈਂਡਪੇਪਰ ਨਾਲ ਪਾਲਿਸ਼ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ, ਸਾਫ਼ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਇੰਸੂਲੇਟਿੰਗ ਪੇਂਟ ਨਾਲ ਲੇਪ ਕੀਤਾ ਜਾਣਾ ਚਾਹੀਦਾ ਹੈ।
(3) ਵਿੰਡਿੰਗ ਨੂੰ ਗਰਾਉਂਡਿੰਗ ਕਰਨ ਨਾਲ ਪੈਦਾ ਹੋਣ ਵਾਲੀ ਉੱਚ ਗਰਮੀ ਕਾਰਨ ਕੋਰ ਜਾਂ ਦੰਦ ਸੜ ਜਾਂਦੇ ਹਨ। ਪਿਘਲੇ ਹੋਏ ਪਦਾਰਥ ਨੂੰ ਹਟਾਉਣ ਅਤੇ ਇਸਨੂੰ ਇੰਸੂਲੇਟਿੰਗ ਪੇਂਟ ਨਾਲ ਸੁਕਾਉਣ ਲਈ ਛੀਨੀ ਜਾਂ ਸਕ੍ਰੈਪਰ ਵਰਗੇ ਸੰਦ ਦੀ ਵਰਤੋਂ ਕੀਤੀ ਜਾ ਸਕਦੀ ਹੈ।
(4) ਕੋਰ ਅਤੇ ਮਸ਼ੀਨ ਬੇਸ ਵਿਚਕਾਰ ਸੁਮੇਲ ਢਿੱਲਾ ਹੈ, ਅਤੇ ਅਸਲ ਪੋਜੀਸ਼ਨਿੰਗ ਪੇਚਾਂ ਨੂੰ ਕੱਸਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਜੇਕਰ ਪੋਜੀਸ਼ਨਿੰਗ ਪੇਚ ਫੇਲ ਹੋ ਜਾਂਦੇ ਹਨ, ਤਾਂ ਪੋਜੀਸ਼ਨਿੰਗ ਹੋਲਾਂ ਨੂੰ ਦੁਬਾਰਾ ਡ੍ਰਿਲ ਕਰੋ ਅਤੇ ਮਸ਼ੀਨ ਬੇਸ 'ਤੇ ਟੈਪ ਕਰਕੇ, ਪੋਜੀਸ਼ਨਿੰਗ ਪੇਚਾਂ ਨੂੰ ਕੱਸੋ।
ਜਦੋਂ ਰੋਲਿੰਗ ਬੇਅਰਿੰਗ ਵਿੱਚ ਤੇਲ ਦੀ ਕਮੀ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਹੱਡੀਆਂ ਦੀ ਆਵਾਜ਼ ਸੁਣਾਈ ਦੇਵੇਗੀ। ਜੇਕਰ ਇੱਕ ਲਗਾਤਾਰ ਪਿੱਛਾ ਕਰਨ ਵਾਲੀ ਆਵਾਜ਼ ਸੁਣਾਈ ਦਿੰਦੀ ਹੈ, ਤਾਂ ਇਹ ਬੇਅਰਿੰਗ ਸਟੀਲ ਰਿੰਗ ਦਾ ਫਟਣਾ ਹੋ ਸਕਦਾ ਹੈ। ਜੇਕਰ ਬੇਅਰਿੰਗ ਰੇਤ ਅਤੇ ਹੋਰ ਮਲਬੇ ਨਾਲ ਮਿਲਾਇਆ ਗਿਆ ਹੈ ਜਾਂ ਬੇਅਰਿੰਗ ਦੇ ਹਿੱਸਿਆਂ ਵਿੱਚ ਹਲਕਾ ਘਿਸਾਅ ਹੈ, ਤਾਂ ਇਹ ਥੋੜ੍ਹਾ ਜਿਹਾ ਸ਼ੋਰ ਪੈਦਾ ਕਰੇਗਾ। ਡਿਸਅਸੈਂਬਲੀ ਤੋਂ ਬਾਅਦ ਜਾਂਚ ਕਰੋ: ਪਹਿਲਾਂ ਬੇਅਰਿੰਗ ਦੇ ਰੋਲਿੰਗ ਬਾਡੀ ਦਾ ਮੁਆਇਨਾ ਕਰੋ, ਸਟੀਲ ਰਿੰਗ ਦੇ ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਨੁਕਸਾਨ, ਜੰਗਾਲ, ਦਾਗ ਆਦਿ ਲਈ। ਫਿਰ ਆਪਣੇ ਹੱਥ ਨਾਲ ਬੇਅਰਿੰਗ ਦੀ ਅੰਦਰੂਨੀ ਰਿੰਗ ਨੂੰ ਚੁਟਕੀ ਮਾਰੋ ਅਤੇ ਬੇਅਰਿੰਗ ਨੂੰ ਲੈਵਲ ਕਰੋ, ਬਾਹਰੀ ਸਟੀਲ ਰਿੰਗ ਨੂੰ ਆਪਣੇ ਦੂਜੇ ਹੱਥ ਨਾਲ ਧੱਕੋ, ਜੇਕਰ ਬੇਅਰਿੰਗ ਵਧੀਆ ਹੈ, ਤਾਂ ਬਾਹਰੀ ਸਟੀਲ ਰਿੰਗ ਸੁਚਾਰੂ ਢੰਗ ਨਾਲ ਘੁੰਮਣੀ ਚਾਹੀਦੀ ਹੈ, ਰੋਟੇਸ਼ਨ ਵਿੱਚ ਕੋਈ ਵਾਈਬ੍ਰੇਸ਼ਨ ਅਤੇ ਸਪੱਸ਼ਟ ਜਾਮ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ, ਰੁਕਣ ਤੋਂ ਬਾਅਦ ਬਾਹਰੀ ਸਟੀਲ ਰਿੰਗ ਦਾ ਕੋਈ ਰਿਗਰੈਸ਼ਨ ਨਹੀਂ ਹੋਣਾ ਚਾਹੀਦਾ, ਨਹੀਂ ਤਾਂ ਬੇਅਰਿੰਗ ਦੀ ਵਰਤੋਂ ਨਹੀਂ ਕੀਤੀ ਜਾ ਸਕਦੀ। ਖੱਬਾ ਹੱਥ ਬਾਹਰੀ ਰਿੰਗ ਵਿੱਚ ਫਸਿਆ ਹੋਇਆ ਹੈ, ਸੱਜਾ ਹੱਥ ਅੰਦਰੂਨੀ ਸਟੀਲ ਰਿੰਗ ਨੂੰ ਚੁਟਕੀ ਮਾਰਦਾ ਹੈ, ਸਾਰੀਆਂ ਦਿਸ਼ਾਵਾਂ ਵਿੱਚ ਧੱਕਣ ਲਈ ਮਜਬੂਰ ਕਰਦਾ ਹੈ, ਜੇਕਰ ਤੁਸੀਂ ਧੱਕਣ ਵੇਲੇ ਬਹੁਤ ਢਿੱਲਾ ਮਹਿਸੂਸ ਕਰਦੇ ਹੋ, ਤਾਂ ਇਹ ਇੱਕ ਗੰਭੀਰ ਘਿਸਾਅ ਹੈ।
ਨੁਕਸ ਮੁਰੰਮਤ ਬੇਅਰਿੰਗ ਸਤਹ ਜੰਗਾਲ ਦੇ ਚਟਾਕ ਉਪਲਬਧ 00 ਸੈਂਡਪੇਪਰ ਪੂੰਝੋ, ਅਤੇ ਫਿਰ ਗੈਸੋਲੀਨ ਸਫਾਈ ਵਿੱਚ; ਬੇਅਰਿੰਗ ਚੀਰ, ਰਿੰਗ ਦੇ ਅੰਦਰ ਅਤੇ ਬਾਹਰ ਟੁੱਟੇ ਹੋਏ ਜਾਂ ਬੇਅਰਿੰਗ ਬਹੁਤ ਜ਼ਿਆਦਾ ਘਿਸੇ ਹੋਏ, ਨੂੰ ਨਵੇਂ ਬੇਅਰਿੰਗਾਂ ਨਾਲ ਬਦਲਣਾ ਚਾਹੀਦਾ ਹੈ। ਨਵੇਂ ਬੇਅਰਿੰਗ ਨੂੰ ਬਦਲਦੇ ਸਮੇਂ, ਉਸੇ ਕਿਸਮ ਦੇ ਬੇਅਰਿੰਗ ਦੀ ਵਰਤੋਂ ਕਰੋ ਜਿਵੇਂ ਕਿ ਅਸਲ ਬੇਅਰਿੰਗ। ਬੇਅਰਿੰਗ ਦੀ ਸਫਾਈ ਅਤੇ ਰਿਫਿਊਲਿੰਗ।
ਬੇਅਰਿੰਗ ਸਫਾਈ ਪ੍ਰਕਿਰਿਆ: ਪਹਿਲਾਂ ਸਟੀਲ ਬਾਲ ਦੀ ਸਤ੍ਹਾ ਤੋਂ ਰਹਿੰਦ-ਖੂੰਹਦ ਦੇ ਤੇਲ ਨੂੰ ਖੁਰਚੋ; ਬਚੇ ਹੋਏ ਰਹਿੰਦ-ਖੂੰਹਦ ਦੇ ਤੇਲ ਨੂੰ ਸੂਤੀ ਕੱਪੜੇ ਨਾਲ ਪੂੰਝੋ; ਫਿਰ ਬੇਅਰਿੰਗ ਨੂੰ ਪੈਟਰੋਲ ਵਿੱਚ ਡੁਬੋਓ ਅਤੇ ਸਟੀਲ ਬਾਲ ਨੂੰ ਬੁਰਸ਼ ਨਾਲ ਰਗੜੋ; ਫਿਰ ਬੇਅਰਿੰਗ ਨੂੰ ਸਾਫ਼ ਪੈਟਰੋਲ ਵਿੱਚ ਧੋਵੋ; ਅੰਤ ਵਿੱਚ ਪੈਟਰੋਲ ਨੂੰ ਭਾਫ਼ ਬਣਾਉਣ ਅਤੇ ਸੁੱਕਣ ਲਈ ਬੇਅਰਿੰਗ ਨੂੰ ਕਾਗਜ਼ 'ਤੇ ਰੱਖੋ।
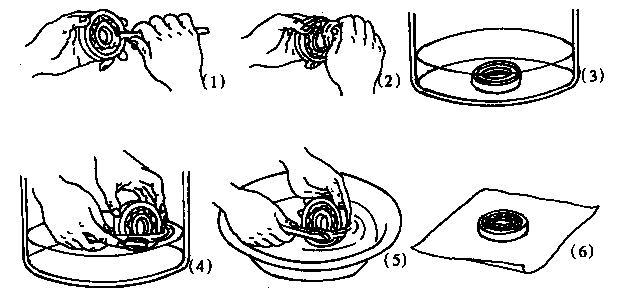
ਬੇਅਰਿੰਗ ਗਰੀਸਿੰਗ ਪ੍ਰਕਿਰਿਆ: ਰੋਲਿੰਗ ਬੇਅਰਿੰਗ ਗਰੀਸ ਦੀ ਚੋਣ ਲਈ, ਮੁੱਖ ਵਿਚਾਰ ਬੇਅਰਿੰਗ ਦੀਆਂ ਸੰਚਾਲਨ ਸਥਿਤੀਆਂ ਹਨ, ਜਿਵੇਂ ਕਿ ਵਾਤਾਵਰਣ ਦੀ ਵਰਤੋਂ (ਗਿੱਲਾ ਜਾਂ ਸੁੱਕਾ), ਕੰਮ ਕਰਨ ਦਾ ਤਾਪਮਾਨ ਅਤੇ ਮੋਟਰ ਦੀ ਗਤੀ। ਗਰੀਸ ਦੀ ਸਮਰੱਥਾ ਬੇਅਰਿੰਗ ਚੈਂਬਰ ਦੇ ਵਾਲੀਅਮ ਦੇ 2/3 ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੋਣੀ ਚਾਹੀਦੀ।
ਬੇਅਰਿੰਗ ਵਿੱਚ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਪਾਉਂਦੇ ਸਮੇਂ, ਤੇਲ ਨੂੰ ਬੇਅਰਿੰਗ ਦੇ ਇੱਕ ਪਾਸੇ ਤੋਂ ਨਿਚੋੜਨਾ ਚਾਹੀਦਾ ਹੈ ਅਤੇ ਫਿਰ ਵਾਧੂ ਤੇਲ ਨੂੰ ਉਂਗਲੀ ਨਾਲ ਹੌਲੀ-ਹੌਲੀ ਖੁਰਚਣਾ ਚਾਹੀਦਾ ਹੈ, ਜਦੋਂ ਤੱਕ ਤੇਲ ਉਦੋਂ ਤੱਕ ਪਾਇਆ ਜਾ ਸਕਦਾ ਹੈ ਜਦੋਂ ਤੱਕ ਇਹ ਸਟੀਲ ਦੀ ਗੇਂਦ ਨੂੰ ਸਮਤਲ ਤੌਰ 'ਤੇ ਸੀਲ ਨਹੀਂ ਕਰ ਸਕਦਾ। ਬੇਅਰਿੰਗ ਕਵਰ ਵਿੱਚ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਪਾਉਂਦੇ ਸਮੇਂ, ਬਹੁਤ ਜ਼ਿਆਦਾ ਨਾ ਪਾਓ, ਲਗਭਗ 60-70% ਕਾਫ਼ੀ ਹੈ।
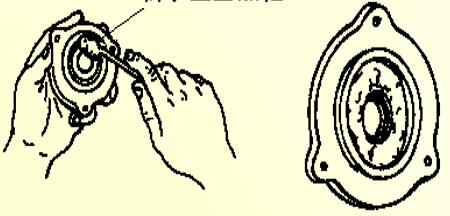
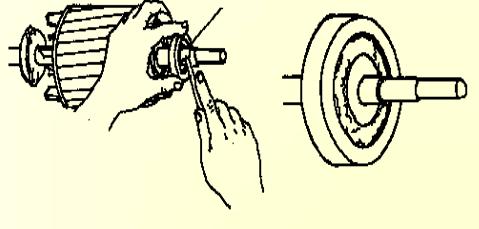
(1) ਜੇਕਰ ਮੋੜ ਵੱਡਾ ਨਹੀਂ ਹੈ, ਤਾਂ ਸ਼ਾਫਟ ਮੋੜ ਨੂੰ ਪੀਸਣ ਵਾਲੇ ਸ਼ਾਫਟ ਵਿਆਸ, ਸਲਿੱਪ ਰਿੰਗ ਵਿਧੀ ਦੁਆਰਾ ਮੁਰੰਮਤ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ; ਜੇਕਰ ਮੋੜ 0.2mm ਤੋਂ ਵੱਧ ਹੈ, ਤਾਂ ਸ਼ਾਫਟ ਨੂੰ ਪ੍ਰੈਸ ਦੇ ਹੇਠਾਂ ਰੱਖਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਸ਼ਾਟ ਮੋੜਨ ਵਾਲੇ ਦਬਾਅ ਸੁਧਾਰ ਵਿੱਚ, ਖਰਾਦ ਕੱਟਣ ਵਾਲੇ ਪੀਸਣ ਨਾਲ ਸ਼ਾਫਟ ਸਤਹ ਨੂੰ ਠੀਕ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ; ਜਿਵੇਂ ਕਿ ਮੋੜ ਬਹੁਤ ਵੱਡਾ ਹੈ, ਇੱਕ ਨਵੇਂ ਸ਼ਾਫਟ ਨਾਲ ਬਦਲਣ ਦੀ ਲੋੜ ਹੈ।
(2) ਸ਼ਾਫਟ ਗਰਦਨ ਪਹਿਨਣ ਵਾਲੀ ਸ਼ਾਫਟ ਗਰਦਨ ਪਹਿਨਣ ਵਾਲੀ ਚੀਜ਼ ਜ਼ਿਆਦਾ ਨਹੀਂ ਹੁੰਦੀ, ਇਹ ਕ੍ਰੋਮੀਅਮ ਪਲੇਟਿੰਗ ਦੀ ਇੱਕ ਪਰਤ ਦੀ ਗਰਦਨ ਵਿੱਚ ਹੋ ਸਕਦੀ ਹੈ, ਅਤੇ ਫਿਰ ਲੋੜੀਂਦੇ ਆਕਾਰ ਤੱਕ ਪੀਸ ਸਕਦੀ ਹੈ; ਹੋਰ ਪਹਿਨਣ ਵਾਲੀ ਚੀਜ਼, ਓਵਰਲੇ ਵੈਲਡਿੰਗ ਦੀ ਗਰਦਨ ਵਿੱਚ ਹੋ ਸਕਦੀ ਹੈ, ਅਤੇ ਫਿਰ ਖਰਾਦ ਕੱਟਣ ਅਤੇ ਪੀਸਣ ਵਾਲੀ ਚੀਜ਼ ਤੱਕ; ਜੇਕਰ ਜਰਨਲ ਪਹਿਨਣ ਵਾਲੀ ਚੀਜ਼ ਬਹੁਤ ਵੱਡੀ ਹੈ, ਤਾਂ 2-3mm ਦੇ ਜਰਨਲ ਵਿੱਚ ਵੀ, ਅਤੇ ਫਿਰ ਜਰਨਲ ਵਿੱਚ ਗਰਮ ਸੈੱਟ ਹੋਣ 'ਤੇ ਇੱਕ ਸਲੀਵ ਮੋੜੋ, ਅਤੇ ਫਿਰ ਲੋੜੀਂਦੇ ਆਕਾਰ ਤੱਕ ਮੋੜੋ।
ਸ਼ਾਫਟ ਦਰਾੜ ਜਾਂ ਫ੍ਰੈਕਚਰ ਸ਼ਾਫਟ ਟ੍ਰਾਂਸਵਰਸ ਦਰਾੜ ਡੂੰਘਾਈ ਸ਼ਾਫਟ ਵਿਆਸ ਦੇ 10%-15% ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੈ, ਲੰਬਕਾਰੀ ਦਰਾੜ ਸ਼ਾਫਟ ਦੀ ਲੰਬਾਈ ਦੇ 10% ਤੋਂ ਵੱਧ ਨਹੀਂ ਹੈ, ਓਵਰਲੇ ਵੈਲਡਿੰਗ ਵਿਧੀ ਦੁਆਰਾ ਠੀਕ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਲੋੜੀਂਦੇ ਆਕਾਰ ਤੱਕ ਬਾਰੀਕ ਮੋੜਿਆ ਜਾ ਸਕਦਾ ਹੈ। ਜੇਕਰ ਸ਼ਾਫਟ ਵਿੱਚ ਦਰਾੜ ਵਧੇਰੇ ਗੰਭੀਰ ਹੈ, ਤਾਂ ਇੱਕ ਨਵੇਂ ਸ਼ਾਫਟ ਦੀ ਲੋੜ ਹੈ।
ਜੇਕਰ ਹਾਊਸਿੰਗ ਅਤੇ ਐਂਡ ਕਵਰ ਵਿੱਚ ਤਰੇੜਾਂ ਹਨ, ਤਾਂ ਉਹਨਾਂ ਦੀ ਮੁਰੰਮਤ ਓਵਰਲੇ ਵੈਲਡਿੰਗ ਦੁਆਰਾ ਕੀਤੀ ਜਾਣੀ ਚਾਹੀਦੀ ਹੈ। ਜੇਕਰ ਬੇਅਰਿੰਗ ਬੋਰ ਦੀ ਕਲੀਅਰੈਂਸ ਬਹੁਤ ਵੱਡੀ ਹੈ, ਜਿਸ ਕਾਰਨ ਬੇਅਰਿੰਗ ਐਂਡ ਕਵਰ ਬਹੁਤ ਢਿੱਲਾ ਹੋ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਬੇਅਰਿੰਗ ਬੋਰ ਦੀਵਾਰ ਨੂੰ ਪੰਚ ਦੀ ਵਰਤੋਂ ਕਰਕੇ ਬਰਾਬਰ ਦੱਬਿਆ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਫਿਰ ਬੇਅਰਿੰਗ ਨੂੰ ਐਂਡ ਕਵਰ ਵਿੱਚ ਪਾਇਆ ਜਾ ਸਕਦਾ ਹੈ, ਅਤੇ ਵੱਡੀ ਪਾਵਰ ਵਾਲੀਆਂ ਮੋਟਰਾਂ ਲਈ, ਬੇਅਰਿੰਗ ਦੇ ਲੋੜੀਂਦੇ ਆਕਾਰ ਨੂੰ ਇਨਲੇਇੰਗ ਜਾਂ ਪਲੇਟਿੰਗ ਦੁਆਰਾ ਵੀ ਮਸ਼ੀਨ ਕੀਤਾ ਜਾ ਸਕਦਾ ਹੈ।
ਮੋਟਰ ਇੰਸਟਾਲੇਸ਼ਨ ਬੇਸ ਲੈਵਲ ਨਹੀਂ ਹੈ। ਮੋਟਰ ਬੇਸ ਨੂੰ ਲੈਵਲ ਕਰੋ ਅਤੇ ਨੀਂਹ ਨੂੰ ਲੈਵਲ ਕਰਨ ਤੋਂ ਬਾਅਦ ਇਸਨੂੰ ਮਜ਼ਬੂਤੀ ਨਾਲ ਠੀਕ ਕਰੋ।
ਉਪਕਰਣ ਮੋਟਰ ਕਨੈਕਸ਼ਨ ਨਾਲ ਕੇਂਦਰਿਤ ਨਹੀਂ ਹੈ। ਕੇਂਦਰਿਤਤਾ ਨੂੰ ਦੁਬਾਰਾ ਠੀਕ ਕਰੋ।
ਮੋਟਰ ਦਾ ਰੋਟਰ ਸੰਤੁਲਿਤ ਨਹੀਂ ਹੈ। ਰੋਟਰ ਦਾ ਸਥਿਰ ਜਾਂ ਗਤੀਸ਼ੀਲ ਸੰਤੁਲਨ।
ਬੈਲਟ ਪੁਲੀ ਜਾਂ ਕਪਲਿੰਗ ਅਸੰਤੁਲਿਤ ਹੈ। ਪੁਲੀ ਜਾਂ ਕਪਲਿੰਗ ਕੈਲੀਬ੍ਰੇਸ਼ਨ ਬੈਲੇਂਸਿੰਗ।
ਰੋਟਰ ਸ਼ਾਫਟ ਹੈੱਡ ਮੋੜਿਆ ਹੋਇਆ ਜਾਂ ਪੁਲੀ ਐਕਸੈਂਟਰੀ। ਰੋਟਰ ਸ਼ਾਫਟ ਨੂੰ ਸਿੱਧਾ ਕਰੋ, ਪੁਲੀ ਨੂੰ ਸਿੱਧਾ ਸੈੱਟ ਕਰੋ ਅਤੇ ਫਿਰ ਸੈੱਟ ਨੂੰ ਦੁਬਾਰਾ ਮੋੜਨ ਲਈ ਸੈੱਟ ਕਰੋ।
ਸਟੇਟਰ ਵਿੰਡਿੰਗ ਦਾ ਗਲਤ ਕਨੈਕਸ਼ਨ, ਸਥਾਨਕ ਸ਼ਾਰਟ ਸਰਕਟ ਜਾਂ ਗਰਾਉਂਡਿੰਗ, ਜਿਸਦੇ ਨਤੀਜੇ ਵਜੋਂ ਅਸੰਤੁਲਿਤ ਤਿੰਨ-ਪੜਾਅ ਵਾਲਾ ਕਰੰਟ ਹੁੰਦਾ ਹੈ ਅਤੇ ਸ਼ੋਰ ਪੈਦਾ ਹੁੰਦਾ ਹੈ।
ਬੇਅਰਿੰਗ ਦੇ ਅੰਦਰ ਬਾਹਰੀ ਪਦਾਰਥ ਜਾਂ ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਦੀ ਘਾਟ। ਬੇਅਰਿੰਗਾਂ ਨੂੰ ਸਾਫ਼ ਕਰੋ ਅਤੇ ਬੇਅਰਿੰਗ ਚੈਂਬਰ ਦੇ 1/2-1/3 ਹਿੱਸੇ ਲਈ ਨਵੇਂ ਲੁਬਰੀਕੇੰਟ ਨਾਲ ਬਦਲੋ।
ਸਟੇਟਰ ਅਤੇ ਹਾਊਸਿੰਗ ਜਾਂ ਰੋਟਰ ਕੋਰ ਅਤੇ ਰੋਟਰ ਸ਼ਾਫਟ ਵਿਚਕਾਰ ਢਿੱਲਾ ਵਿਸਥਾਪਨ। ਫਿੱਟ, ਰੀ-ਵੈਲਡਿੰਗ, ਪ੍ਰੋਸੈਸਿੰਗ ਦੀ ਪਹਿਨਣ ਦੀ ਸਥਿਤੀ ਦੀ ਜਾਂਚ ਕਰੋ।
ਸਟੇਟਰ ਅਤੇ ਰੋਟਰ ਨੂੰ ਝੂਠਾ ਰਗੜਨਾ। ਲੋਹੇ ਦੇ ਕੋਰ ਦਾ ਉੱਚਾ ਬਿੰਦੂ ਲੱਭੋ, ਪੀਸਣ ਦੀ ਪ੍ਰਕਿਰਿਆ।
ਮੋਟਰ ਦੇ ਕੰਮ ਦੌਰਾਨ ਇਲੈਕਟ੍ਰੋਮੈਗਨੈਟਿਕ ਸ਼ੋਰ। ਮੁਰੰਮਤ ਦੁਆਰਾ ਖਤਮ ਕਰਨਾ ਮੁਸ਼ਕਲ।
| ਇਨਸੂਲੇਸ਼ਨ ਕਲਾਸ | ਤਾਪਮਾਨ (℃) |
| ਇਨਸੂਲੇਸ਼ਨ ਕਲਾਸ | ਤਾਪਮਾਨ (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① ਘੱਟ ਲੇਸ, ਉੱਚ ਠੋਸ ਪਦਾਰਥਾਂ ਦੀ ਮਾਤਰਾ ਅਤੇ ਡੁੱਬਣ ਦੀ ਸੌਖ।
② ਤੇਜ਼ ਇਲਾਜ, ਮਜ਼ਬੂਤ ਬੰਧਨ ਅਤੇ ਲਚਕਤਾ।
③ਉੱਚ ਬਿਜਲੀ ਗੁਣ, ਗਰਮੀ ਪ੍ਰਤੀਰੋਧ, ਨਮੀ ਪ੍ਰਤੀਰੋਧ ਅਤੇ ਰਸਾਇਣਕ ਸਥਿਰਤਾ।
a) ਸ਼ਾਫਟ ਅਤੇ ਟਾਈਲ ਦਾ ਪਾੜਾ ਬਹੁਤ ਛੋਟਾ ਹੈ।
ਅ) ਤੇਲ ਬਲੈਡਰ ਦਾ ਛੋਟਾ ਖੁੱਲ੍ਹਣਾ ਅਤੇ ਤੇਲ ਦੀ ਮਾਤਰਾ ਘੱਟ ਹੋਣਾ।
c) ਲੁਬਰੀਕੇਟਿੰਗ ਤੇਲ ਦਾ ਉੱਚ ਤਾਪਮਾਨ।
d) ਸ਼ਾਫਟ ਟਾਈਲ ਖੋਜ ਸੱਟ।
e) ਤੇਲ ਦੀ ਮਾੜੀ ਵਾਪਸੀ ਅਤੇ ਤੇਲ ਦੀ ਘਾਟ।